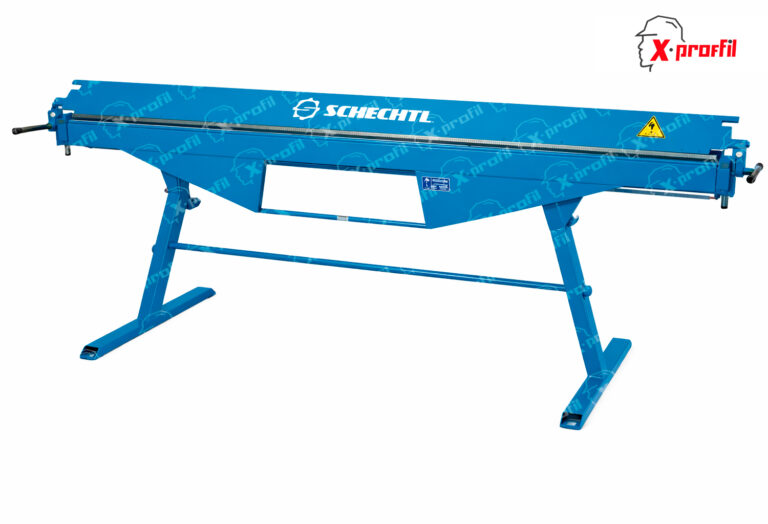
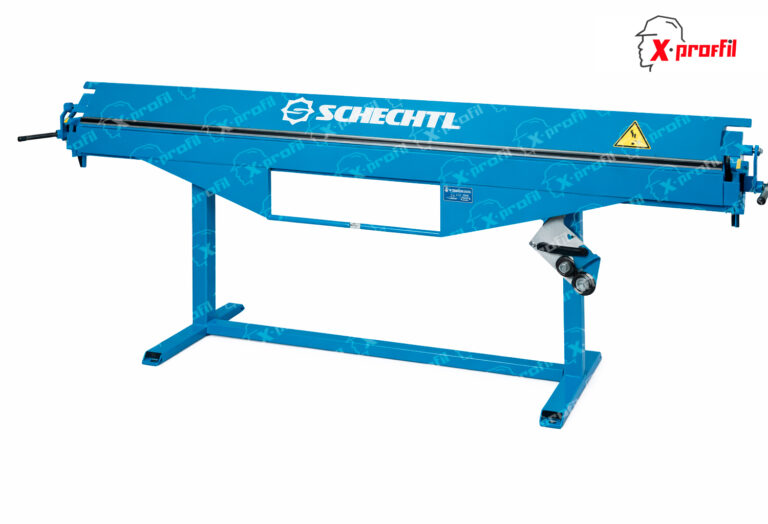
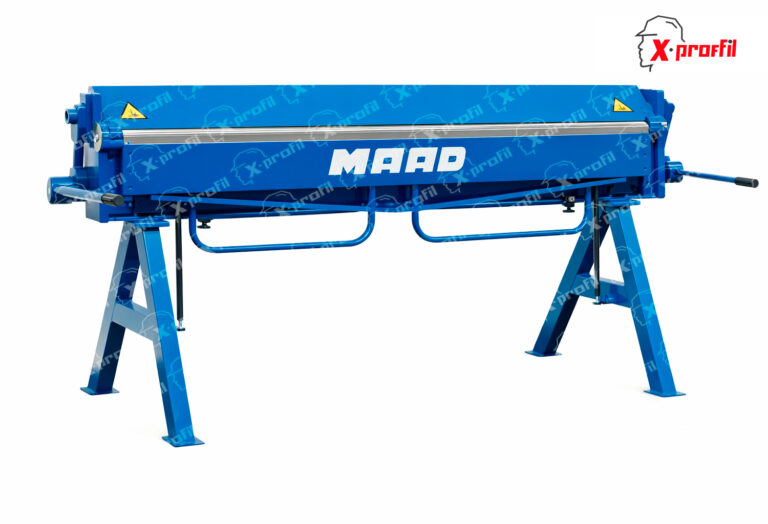
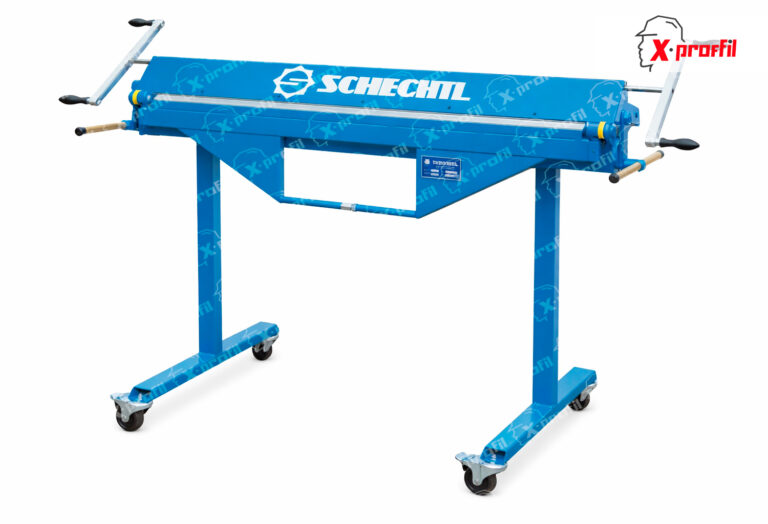
Проходные листогибы это ручные гибочные станки, у которых лист заводится сквозь станок без ограничения по ширине; гибка на них идёт по всей длине балки за один ход: заготовка любого размера проходит между прижимной и основной балкой, и длина линии гиба ограничена только рабочей длиной, 1500–3690 мм. На них делают всё, что длинное и открытое: отливы, коньки, торцевые и карнизные планки, примыкания, элементы водостока. Проходные листогибы в каталоге Х-Профиль для Петербурга и области это серии Decker XR и X5, Sorex ZRS, Falzer PRO и F и компактный гибочный Falzbauer LGS 1500; электромагнитный Falzer MAGNETIC стоит особняком, это профессиональный инструмент цеха с прижимом 12 тонн.
Проходные станки: рабочая длина и почему толщина падает
У проходного станка два параметра решают всё: рабочая длина и металл, который эта длина держит. Они связаны обратно: Sorex ZRS 2160 гнёт кровельную сталь 1,0 мм, ZRS 3160 той же серии только 0,7 мм, потому что усилие оператора то же, а линия гиба на метр длиннее. Поэтому рабочую длину выбирают под самое длинное изделие, которое реально идёт в производство, а не на вырост: проходные станки на 3000 мм при 95 % деталей до двух метров работают хуже, чем гибочный станок на 2150 мм с запасом по толщине. Производство доборки в Ленинградской области редко требует больше 2500 мм, серийное производство планок тем более.
Гибочный узел: балки, поворотные компенсаторы и регулировка
Гибочный станок проходного типа устроен так: лист зажимает прижимная балка, поворотные на оси гибочные балки поднимают кромку до нужного угла, газовые компенсаторы уравновешивают вес. Гибка выполняется за один ход рычага, гибочный узел не требует питания. У Decker X5 и Sorex угол до 155°, у Decker XR 160°, у LGS 1500 135°. Регулировка проходного станка это зазор прижимной балки под толщину и положение гибочной балки; после смены металла делают пробный гиб, потому что пружинение у оцинковки, меди и нержавейки разное, и гибка одной и той же детали из разного металла даёт разный угол.
Свободное пространство за прижимной кромкой у Decker XR 30 мм против нуля у X5, и это гибочный запас, которого проходные станки классической схемы не имеют: уже согнутая полка при следующем гибе не упирается в станок, и сложная открытая доборка с несколькими полками идёт без переноса на сегментный. Второе отличие XR: полноценная работа одним оператором, в том числе на длине 3150 мм, за счёт двух средних компенсаторов на гибочной балке. Для цеха доборки с одним человеком на станке это аргумент весомее, чем толщина; профессиональный оператор ценит именно это.
Резка, зиговка и какие станки стоят рядом с проходным
Роликовый нож входит в комплект Decker X5 и XR, Falzer F и PRO, LGS 1500: отрезные операции по заготовке идут на станке, отрезные ролики ведут рез вдоль балки, у LGS рез 1250 мм. У Sorex ZRS нож и остальная оснастка докупаются, это инструмент второй очереди. Falzer F и PRO дополнительно комплектуются штатной фальцезакаточной машинкой, поэтому картины под стоячий фальц закрывают тем же инструментом. Для роспуска рулона нужна гильотина и разматыватель, для рёбер жёсткости на длинных планках зиговочный гибочный станок, для арматуры на объекте отдельный арматурорез: всё это соседние разделы каталога, а не задача листогиба.
Токарные станки, оснастка для токарных и дисковые пилы для металла к производству доборки не относятся, как и линии для работы с арматурой, компания их не поставляет. Гибка на проходном станке ручная; оборудование с ЧПУ берут, когда нужны серия и повторяемость по программе, промышленные гибочные центры для металла 0,5–1,0 мм в цехе доборки избыточны и не окупаются.
Металл, полки и что проходные станки не сделают
Металл для проходных станков это кровельная сталь 0,5–1,2 мм, гибочный предел по сериям разный: алюминий и медь до 1,2–1,5 мм, нержавеющая 0,45–0,8 мм по паспорту серии; толщина в таблице записана для стали до 320 МПа, при 420 МПа она ниже на одну ступень. Минимальная полка у LGS 1500 10 мм, у остальных серий по паспорту модели. Закрытые короба, кассеты и детали с четырьмя бортами проходные листогибы не сделают: борта упрутся в сплошную балку, для них нужен сегментный. Радиусные элементы делают роликовым бендером, лист толще 1,2 мм это уже гидравлика; проходные станки под такой металл не рассчитаны, и гибка на пределе сокращает ресурс.
Покупка проходного листогиба в Санкт-Петербурге
Проходные листогибы под производство доборки заказывают через партнёра Х-Профиль, 195213, Санкт-Петербург, ул. Латышских Стрелков, 31О; отгрузка из Москвы. Весят они 126–402 кг и едут крупными транспортными компаниями в обрешётке, до московского терминала бесплатно; LGS 1500 при 126 кг и длине 1750 мм проходит и СДЭК. Оплата по счёту с НДС; лизинг и рассрочку компания пока не предлагает, лизинг остаётся планом. Гарантия 12 месяцев, газовые компенсаторы к гарантийным случаям не относятся, запчасти на основные серии обычно есть на складе, инструмент для настройки идёт в комплекте. Перед отправкой делают пробный гиб на металле клиента и присылают видео, первичная настройка входит в сопровождение.

 Каталог